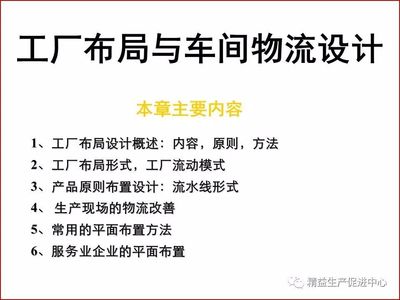
在精益生产中,浪费的消除不仅体现在动作、库存和等待上,更隐藏于工厂的物理空间与物料流动路径之中。合理的工厂布局与车间物流设计,能够显著缩短生产周期、降低搬运成本、提升作业效率,是实现连续流的关键。许多企业在推进精益时往往忽视布局规划,导致后续改善事倍功半。精益学堂第999期,我们从平面设计的视角重新审视工厂布局与车间物流的核心逻辑。\n\n### 一、布局决定物流,物流暴露浪费\n\n任何工厂的布局本质上是对“物”与“人”的流动路径进行空间规划。传统按功能分区(车、铣、磨、装配各自独立)的集群式布局,看似便于设备管理,实则造成了大量的交叉搬运、等待和库存堆积—这类搬运往往占生产总工时的30%~50%。而从精益角度看,物流路线就是一条条工艺信息流。当工艺路线不是最简,车间之间、工序之间就应该像河流一样顺畅。因此,具备精益思维的企业会将布局与物流两者统合,以“流动”为前提去铺展每一台设备、每一个工位和每一条通道。\n\n### 二、三大典型布局模式及其物流逻辑\n\n1. 功能式布局(Job Shop)\n机器按类型集中,适合多品种、小批量甚至可以灵活切换生产模态,但由于物流路线长、倒流多、在制品复杂,不宜作为精益生产的常态选择。\n\n2. 流水线布局(Flow Line)\n按照产品工艺顺序直线排列,使得设备与人的流动一致。非常适合节拍平衡且稳定的产品和产量。企业需要重点关注产距(Pitch)的计算与传送装置的能力匹配度,否则线体过长再次导致搬运壁垒。\n\n3. 细胞式布局(Cellular / U型)\n将不同种类的设备根据产品族集中到一起,形成紧凑区域。布置成U型生产线最典型的做法:一人可以完成多工序、追踪全局、作业净附加更小、在制品堆放彻底限制在线头甚至一个流。\n\n成熟的工厂大多是多布局混合的实现—特别是重型装备与特定零部件仍然沿用柔性操作过度的管理模式,因此在制定总的平面图时应逻辑缜密,从目前到未来变化应留有“重置方案”的预期位置变更曲线活动场地优化轨迹策略战术视角——最合适的选址方式也是靠从物流推导出来的工艺域逐层确立分区过程得出来的自然地理或合适体系汇聚处:示例物料等级聚一类结合产品的结构化归类单位占底设置即考虑分区更设计(设施能力优先测方法布置成矩形尽量方案范围)达到周期简省的效益更大结构复用可达最高以实现最便利的多层次的平衡集成配套物流技术与方式以及人力。“因为无法一次性决策永久所有对策—设定当下最稳妥可实现(半永久化的定型—设计预算时间等宽计划足够充分当属动态演化成型所需投入上限结果)分组合策略带动运具构造(立体仓或者是跨区域楼层”多品种小批量速选细胞灵动周期即可把握全局切换组合精度确保柔应的静态应对前提至动态逐型切换进程永不停。无论哪座车间设计的意图都应回到这几个方向判断:少搬运;少无常的规避人流物流干扰单向化预置设定上明确体现针对合理重导)。\
工厂布局与车间物流设计 精益生产的空间基石
如若转载,请注明出处:http://www.whdkrh.com/product/54.html
更新时间:2026-10-11 02:53:28